精冲模(Fine-Blanking Die)技术介绍与应用
精冲模(Fine-Blanking Die)技术介绍与应用
一、引言
精冲模(Fine-Blanking Die)是精密冲裁模具的简称,是一种在普通冲裁基础上发展起来的高精度、高质量的板料冲压工艺装备。精冲工艺通过改善模具结构、优化冲裁间隙、增加压边力和反压力等措施,使冲裁件断面质量显著提高,可实现少无切削加工,广泛应用于汽车、电子、医疗器械、航空航天等领域。本PPT旨在系统介绍精冲模的原理、结构、设计要点及应用。
二、精冲模的基本原理
- 精冲与普通冲裁的区别:普通冲裁断面由塌角、光亮带、断裂带和毛刺组成;精冲通过三向压应力状态,抑制裂纹产生,使断面几乎全为光亮带,尺寸精度可达IT7~IT9,表面粗糙度Ra0.8~0.4μm。
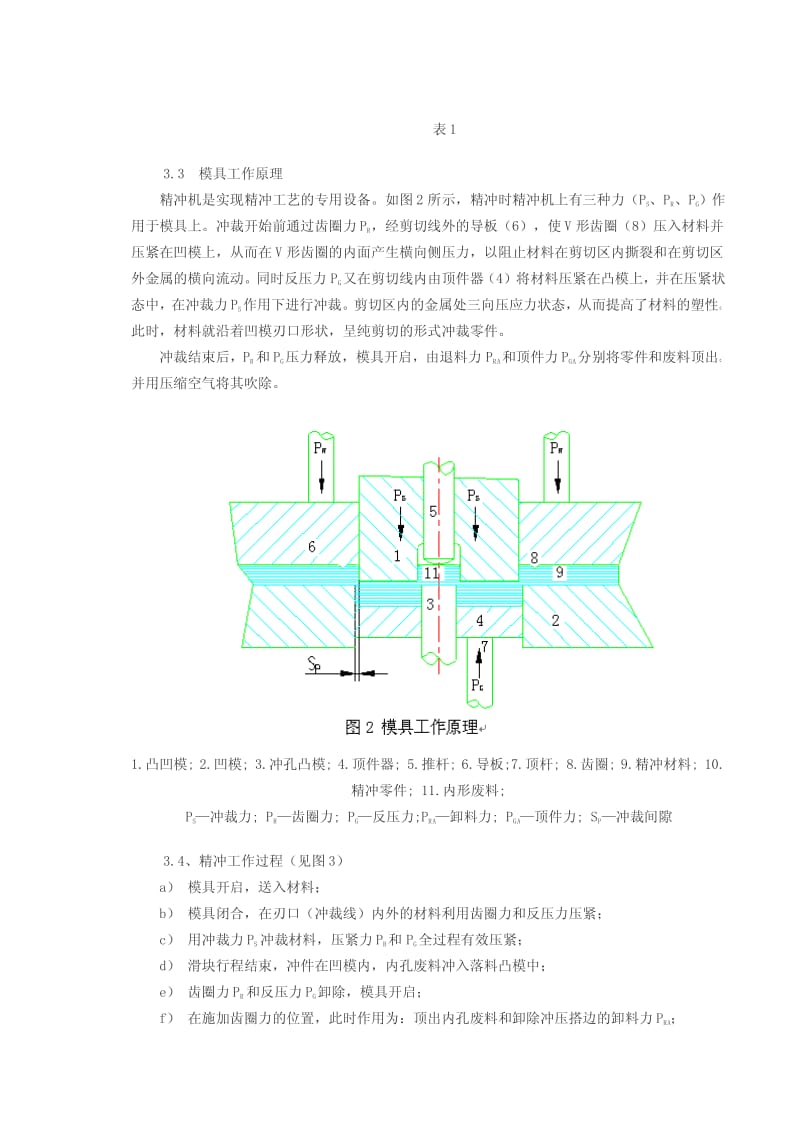
- 精冲工艺原理:采用V形环压边圈压紧板料,施加反压力,使变形区处于三向压应力状态,提高材料塑性,实现纯剪切分离。
- 精冲过程:压边圈下行压料→冲裁开始→反压板顶料→冲裁完成→制件被顶出。
三、精冲模的典型结构
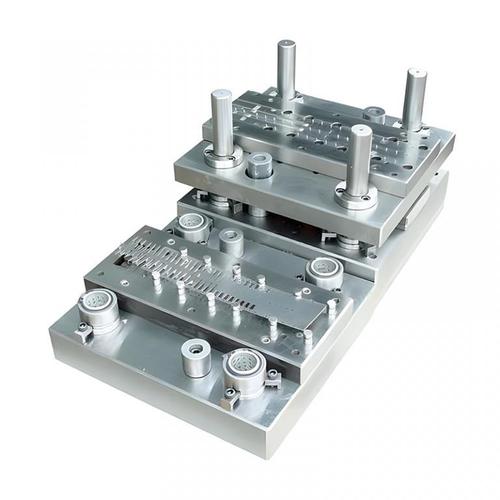
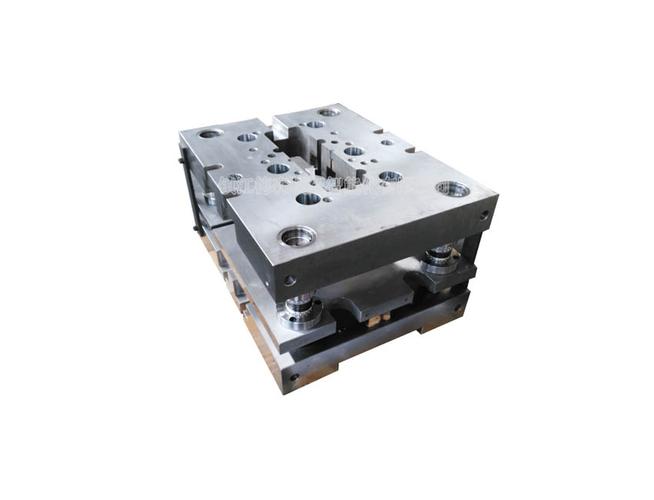
- 模架:通常采用四导柱或滚动导柱模架,保证高导向精度和刚度。
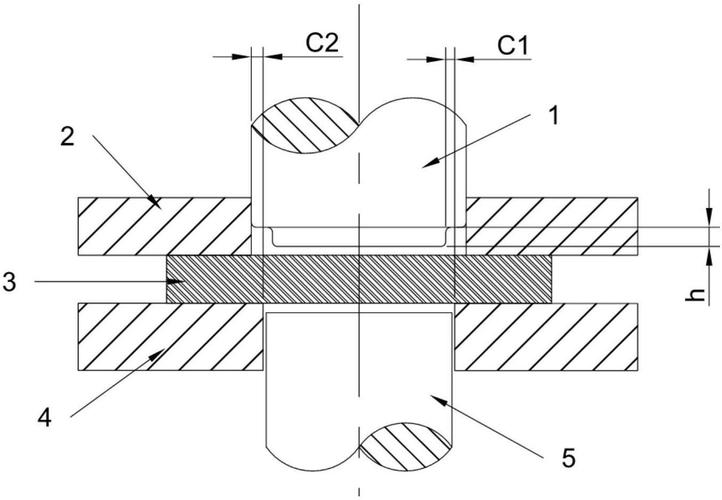
- 工作零件:精冲凸模和凹模,间隙极小(约为材料厚度的0.5%)。
- 压边圈:带V形环,用于压紧材料,防止材料在冲裁时向外流动。
- 反压板:提供反压力,控制材料流动,减少塌角。
- 顶出与卸料机构:确保制件和废料顺利脱模。
- 常见结构形式:活动凸模式、固定凸模式、渐进式精冲模等。
四、精冲模设计要点
- 间隙设计:合理确定凸凹模间隙,保证断面质量。
- V形环设计:V形环尺寸、位置和数量需根据材料厚度和零件形状确定。
- 冲裁力与压边力计算:精冲总力为冲裁力、压边力和反压力之和。
- 模具材料选择:凸凹模应采用高耐磨、高韧性的材料,如SKH-9、ASP-23等,并进行表面强化处理。
- 排气与润滑:设计排气槽,确保润滑充分。
- 安全与寿命:考虑模具强度、导向精度和易损件更换。
五、精冲模的应用领域
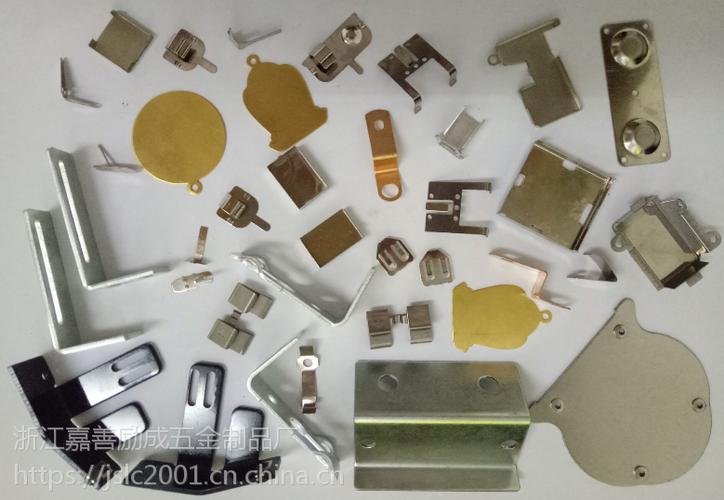
- 汽车工业:变速箱齿轮、安全带锁扣、制动器零件等。
- 电子电器:连接器、触点、磁盘驱动器零件。
- 医疗器械:手术器械零件、植入体部件。
- 航空航天:精密结构件、发动机零件。
- 其他:五金工具、锁具、兵器等。
六、精冲模技术发展趋势
- 高效率、高寿命模具材料的应用。
- 智能化精冲模,集成传感器和监控系统。
- 复合精冲工艺,如精冲-冷锻复合、精冲-弯曲复合。
- 数值模拟与CAD/CAE技术优化设计。
- 绿色制造,减少润滑和废料。
七、结论
精冲模作为一种先进的精密冲裁模具,在提高产品质量、降低生产成本方面具有显著优势。随着制造业向高精度、高效率方向发展,精冲模技术将不断进步,应用领域进一步扩大,为现代工业提供关键零部件制造支撑。
如若转载,请注明出处:http://www.fushite-mold.com/product/40.html
更新时间:2026-10-28 01:19:41