精密五金连续模加工指南 精冲模高效生产的关键步骤
引言
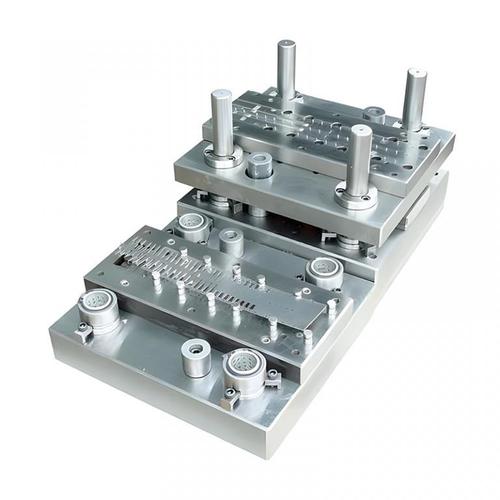
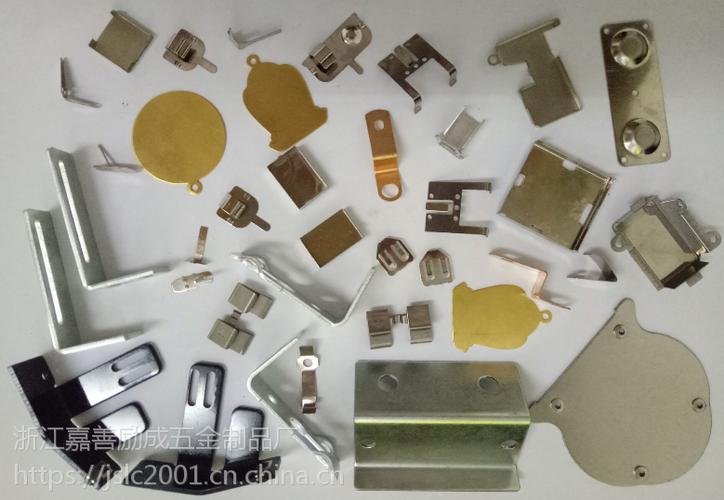
在精密五金制造领域,连续模(级进模)与精冲模技术是衡量企业核心竞争力的重要标志。连续模通过多工位依次完成冲裁、弯曲、拉深、成形等工序,实现自动化高效生产;精冲模则能在一次行程中获得高精度、高光洁度、带全光亮剪切面的零件。将两者结合,即精密五金连续模与精冲模技术,可大幅提升生产效率与零件质量。本文将系统梳理从设计到量产的关键步骤,为您提供一份实用的加工指南。
一、精冲模与连续模的技术融合
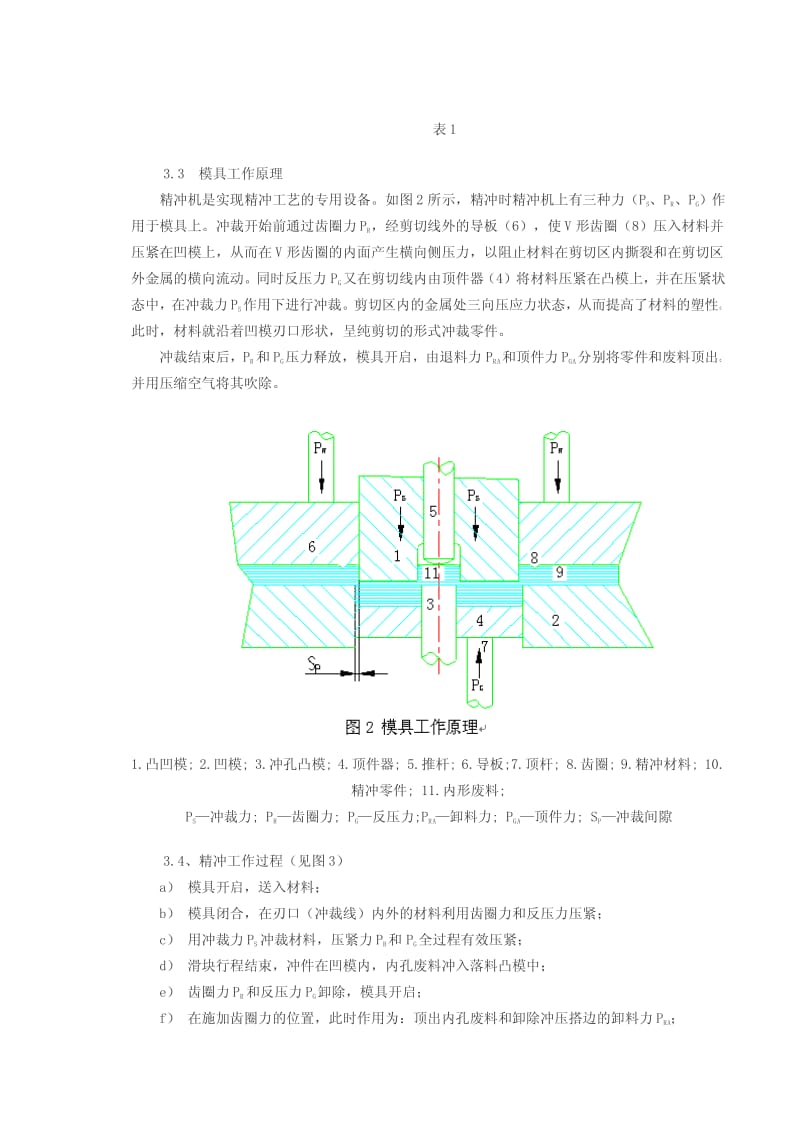
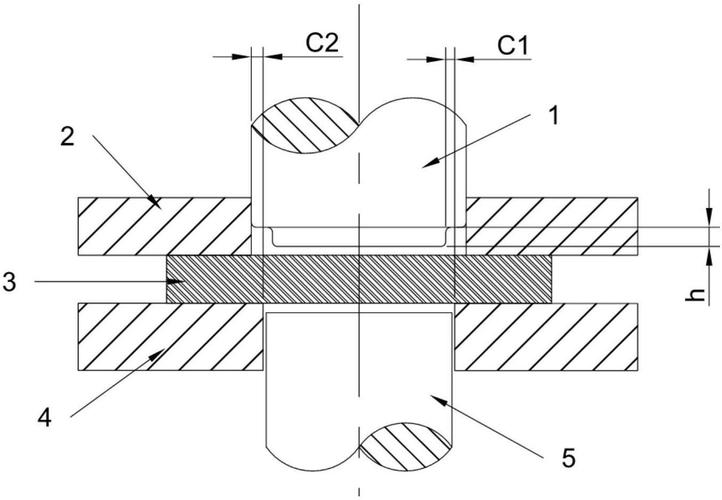
精冲(Fine Blanking)依赖于V形齿圈压板、小间隙、反向顶出等 mechanics,使材料在三向压应力下剪切。连续模则将多个精冲工位与其他成形工序按顺序排列。融合关键在于:
- 工位排样:将精冲工序安排在合理位置,避免带料刚性不足。
- 压料与顶出:每个精冲工位需独立的齿圈压板和反向顶杆,且与连续模的浮升导料机构兼容。
- 卸料与传输:精冲后零件可能卡在凹模内,需设计同步顶出与吹件/机械手移除系统。
二、高效生产的关键步骤
1. 产品工艺分析与排样设计
- 材料选择:精冲要求材料塑性好、球化退火均匀,常用低碳钢、低合金钢及铜合金。
- 排样优化:利用CAE软件模拟材料流动,确定最佳搭边值、工位数、步距。精冲工位应尽量靠近送料方向的中后段,前段安排预冲孔、压印等。
- 工位分配:典型连续精冲模工位:冲导正孔→预冲废料孔→精冲外形→精冲内孔→压平→整形→切断/落料。
2. 模具结构设计要点
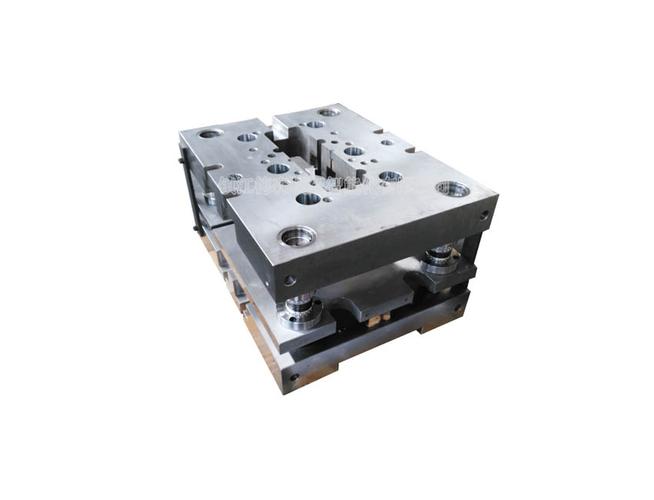
- 模架刚性:采用四导柱或六导柱滚珠模架,模板厚度比普通连续模增加20%~30%,以承受精冲瞬时高载荷。
- 齿圈压板:V形齿圈高度与角度需根据材料厚度计算,通常齿高0.1~0.3mm,角度40°~50°。压板弹簧或氮气弹簧需提供足够压边力(约为冲裁力的30%~50%)。
- 凸凹模间隙:精冲间隙仅为料厚的0.5%~1%,远小于普通冲裁。连续模中需保证各工位间隙一致性。
- 反向顶出:凹模内设置反向顶杆,顶出力约为冲裁力的10%~20%,以形成三向压应力。
3. 关键零件加工与装配
- 凸凹模制造:采用慢走丝线切割、光学曲线磨、坐标磨等精密加工,配合面粗糙度Ra≤0.2μm。
- 齿圈压板加工:齿形需用专用成形磨或电火花加工,齿尖保持锋利。
- 装配与调试:逐工位调整闭合高度、压边力、顶出力。先用薄料试冲,逐步增加料厚至目标值,观察断面光洁度与毛刺。
4. 生产条件与工艺参数
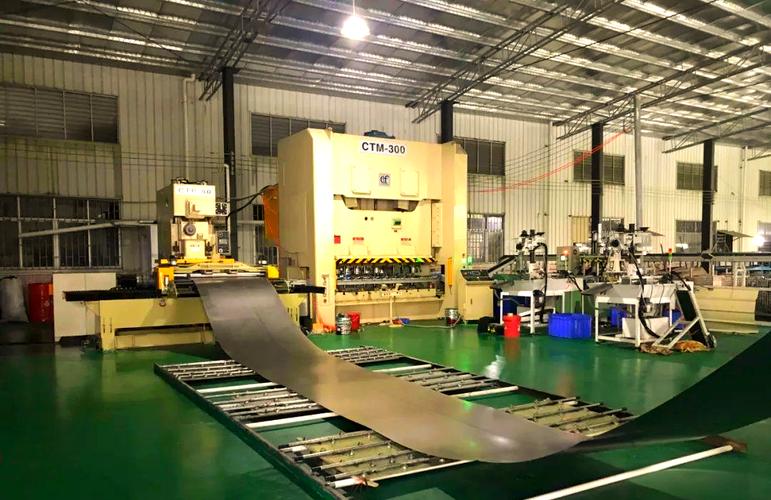
- 压力机:选用高刚性、高精度精冲压力机或带有液压垫的机械压力机,行程次数通常200~600次/分。
- 润滑:精冲专用润滑油,确保极压抗磨性能,浓度与喷射位置需精确控制。
- 带料张力:连续模需稳定送料,使用伺服送料机,步距精度±0.01mm。
- 模具监控:安装力传感器、视觉检测系统,实时监控冲裁力、带料位置及零件质量。
5. 维护与寿命管理
- 日常点检:检查齿圈磨损、凸凹模刃口、弹簧疲劳。
- 刃磨周期:根据冲次和材料,一般每5万~10万次进行刃磨,刃磨后需重新调整间隙。
- 备件管理:易损件如顶杆、齿圈、导柱导套需备有库存,减少停机时间。
三、常见问题与解决对策
| 问题 | 原因 | 对策 |
|------|------|------|
| 剪切面撕裂 | 压边力不足、间隙过大 | 增大齿圈压边力,减小间隙 |
| 零件毛刺大 | 刃口磨损、顶出力不当 | 及时刃磨,调整顶出力 |
| 带料扭曲 | 排样不合理、压料不平衡 | 优化排样,增加导正销 |
| 模具寿命短 | 材料各向异性、润滑不良 | 更换材料批次,改进润滑 |
四、未来发展趋势
- 智能化:集成传感器与AI算法,实现自适应压边力与顶出力控制。
- 复合化:精冲与冷锻、挤压、攻丝等工艺集成于连续模。
- 高速化:伺服压力机与直线电机送料,冲次可达1000次/分以上。
- 绿色制造:微量润滑与可降解润滑液,减少废液处理。
##
精密五金连续模与精冲模的结合,是高效、高精度生产的典范。从工艺分析、模具设计、精密加工到生产维护,每一个步骤都决定了最终效率与质量。掌握本文所述关键步骤,并持续优化工艺参数与模具管理,方能实现稳定、长久的精益生产。希望这份指南能为您的实际工作提供有价值的参考。
如若转载,请注明出处:http://www.fushite-mold.com/product/46.html
更新时间:2026-10-28 23:07:15