精冲45号钢 选对钢铁精冲油,断面光亮、毛刺小、冲头模具更耐用
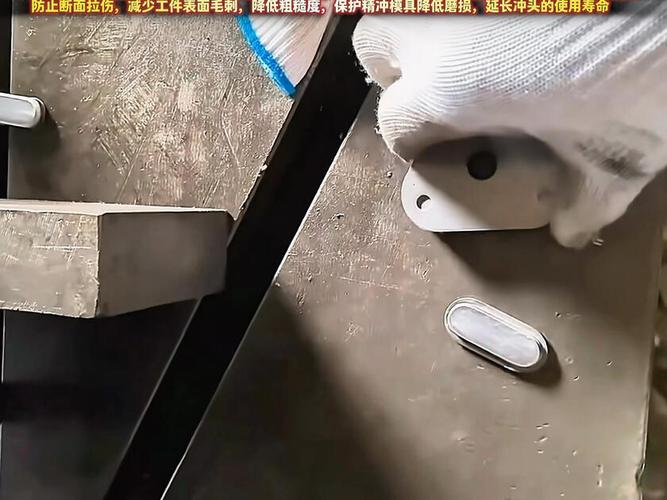
在精密冲压加工中,45号钢因其良好的综合力学性能而被广泛应用于齿轮、链轮、叶片、纺织机械零件等大批量生产场景。45号钢属于中碳钢,强度与硬度相对较高,在精冲过程中容易出现断面撕裂、毛刺偏大、冲头磨损快、模具寿命短等问题。要从根源上解决这些痛点,除了优化模具设计与冲压参数外,一款合适的钢铁精冲油至关重要。
一、精冲45号钢的核心挑战
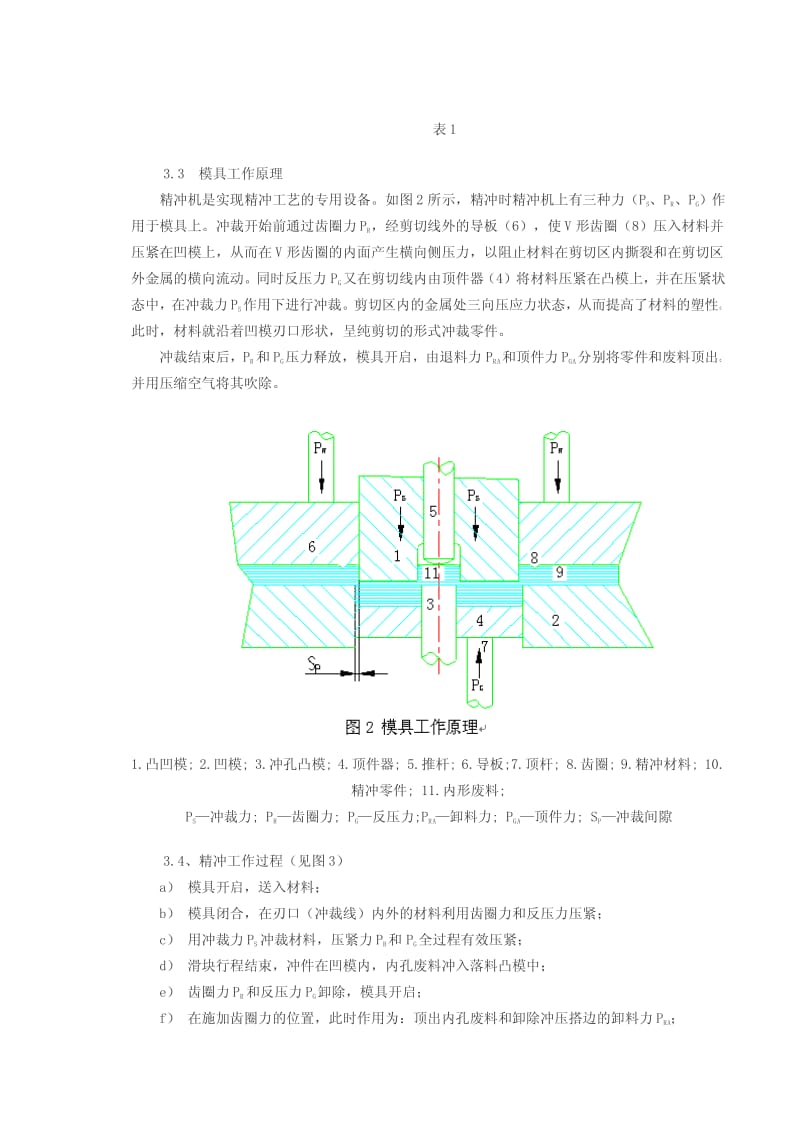
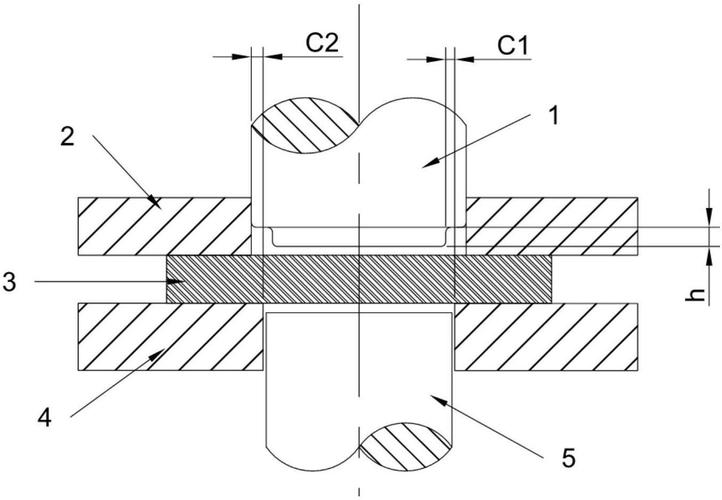
精冲与普通冲裁的最大区别在于:它通过V形齿圈压边、小间隙、大冲裁力的组合,使材料在接近三向压应力状态下发生纯剪切变形,从而获得光亮剪切面。对45号钢而言,若润滑不到位,主要会引发以下问题:
- 断面光亮度不足:润滑膜强度不够,局部剪切区域出现撕裂,断面呈现暗灰色或粗糙带。
- 毛刺偏大:模具间隙与润滑冷却配合不佳时,材料容易在刃口处产生塑性流动,形成大毛刺。
- 冲头与模具磨损加剧:缺乏极压抗磨性能,冲头刃口快速磨损、崩刃,模具修磨频率升高,生产成本上升。
- 粘模与积屑瘤:润滑不足导致局部高温,钢屑粘附在冲头或凹模上,进一步恶化断面质量。
因此,钢铁精冲油必须同时具备优异的极压润滑性、冷却性、防锈性和清净性。
二、专业钢铁精冲油的性能要求
针对45号钢精冲,理想的精冲油应满足以下指标:
- 高极压承载能力:含有硫化极压添加剂或磷系添加剂,在高温高压边界润滑条件下形成化学反应膜,防止金属直接接触。
- 合适的运动粘度:通常在40℃时运动粘度为20~60 mm²/s,既能快速渗透到剪切区,又能在冲头和模具表面形成稳定油膜。
- 良好的冷却与排屑性:及时带走冲裁产生的热量,防止冲头回火软化,同时帮助钢屑顺利排出。
- 防锈与抗氧化:保护模具和工件短期防锈,避免精冲件生锈。
- 低挥发与环保:闪点较高,减少油雾,改善车间环境。
一款优质钢铁精冲油,可将45号钢精冲断面光亮度提升到85%以上,毛刺高度控制在0.05 mm以内,冲头模具寿命提高30%~50%。
三、精冲油如何影响断面光亮度与毛刺
精冲过程中,剪切区的润滑状态直接决定断面质量。当精冲油具有足够的油膜强度和极压活性时:
- 剪切变形区内摩擦系数降低,金属流动更均匀,避免局部撕裂;
- 裂纹更容易沿刃口方向扩展,形成平整光亮带;
- 刃口处材料不易被拉扯,毛刺自然更小。
反之,普通润滑油或低端冲压油在45号钢的高载荷下油膜破裂,剪切面会出现大量撕裂韧窝,毛刺高度可达0.1~0.2 mm,严重影响装配精度和后序去毛刺成本。
四、保护冲头与模具,延长使用寿命
精冲模具制造成本高,冲头刃口修磨一次往往需要停机数小时。选择具有优异极压抗磨性能的钢铁精冲油,可以在冲头与板料之间形成高强度的边界润滑膜,显著降低摩擦与磨损。实践表明:
- 使用专业精冲油后,冲头单次修磨寿命可从5000~8000件提高到10000~15000件;
- 模具崩角、拉伤现象明显减少;
- 总加工成本(含模具摊销、停机时间、废品率)降低约20%~35%。
五、如何正确选用与使用精冲油
- 根据45号钢的厚度与强度选择黏度等级:薄板可选用黏度稍低的精冲油,厚板及高强度状态建议选用黏度较高、极压性更强的型号。
- 优先选择专为精冲工艺研发的钢铁精冲油,而非普通切削油或液压油。
- 控制给油量与涂油方式:均匀、连续地喷涂或辊涂于板材上下表面,避免局部缺油。
- 定期过滤与更换:保持油品清洁,防止铁屑和杂质加速模具磨损。
- 与模具维护相结合:合理的模具间隙、刃口圆角与精冲油协同,才能达到最佳效果。
六、
在45号钢精冲生产中,“断面光亮、毛刺小、冲头模具耐用”不仅是模具工程师的追求,更是精冲油性能的直接体现。选择专业钢铁精冲油,意味着在相同设备和模具条件下,获得更高的零件质量、更低的生产成本和更长的模具寿命。对于精益求精的精冲企业而言,精冲油不是辅料,而是关键工艺材料之一。在精冲模具与工艺参数已确定的条件下,更换一款高性能钢铁精冲油,往往是用最小投入获得最大质量提升与降本增效的捷径。
如若转载,请注明出处:http://www.fushite-mold.com/product/47.html
更新时间:2026-10-28 17:56:50