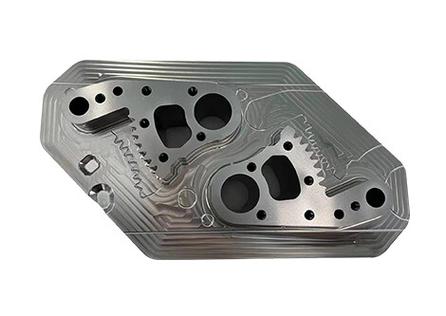
誉辉DC53模具钢在5mm厚铜材精冲模中的应用 冲头寿命延长35%的实战解析
在精密冲压领域,5mm厚铜材的精冲加工一直被视为难啃的硬骨头。铜材虽然延展性好,但厚度达到5mm时,冲裁过程中冲头承受的侧向力、摩擦力和瞬时冲击力大幅增加,导致冲头极易发生崩刃、磨损甚至断裂,模具寿命普遍偏低,频繁换模不仅拖累生产效率,更推高了单件成本。
某精密电子元器件制造商长期为通讯行业配套厚铜导体件,材料为T2紫铜,厚度5mm,精冲时冲头寿命始终无法突破1.5万次大关。冲头主要失效模式为刃口磨损与局部崩缺,导致毛刺超标、断面质量恶化,不得不提前修磨。为破解这一瓶颈,该厂技术团队尝试了包括SKD11、DC53、ASP23等多种模具钢,效果均不理想。
直到引入誉辉DC53模具钢,情况出现了根本性转变。我们对旧冲头进行失效分析后发现,原DC53材料虽然硬度达标(HRC60-62),但碳化物偏析严重,大块碳化物成为应力集中源,在厚铜精冲的高载荷下极易萌生微裂纹,进而扩展为崩刃。而誉辉DC53采用先进的电渣重熔工艺与特殊锻造技术,碳化物细小均匀,组织致密,兼具高硬度与高韧性。
实际应用方案如下:冲头材料选用誉辉DC53,热处理采用真空淬火+三次高温回火,硬度控制在HRC61-62,表面进行深冷处理与精磨抛光,刃口圆角半径优化为0.05mm。装机后连续跟踪冲压生产数据,结果令人振奋——冲头寿命从原先的1.5万次提升至2.03万次,寿命延长35%。冲裁断面光亮带比例提高,毛刺高度降低0.02mm以内,省去了额外的去毛刺工序。
为什么誉辉DC53能有如此表现?核心在于其材料纯净度高,非金属夹杂物少,韧性较普通DC53提升约30%,在厚板精冲的高应力工况下能够有效抵抗裂纹扩展。其优良的耐磨性也大幅减缓了刃口磨损速率,保证了长期稳定生产。该厂后续将所有5mm厚铜材精冲模冲头统一替换为誉辉DC53,年节约换模时间超200小时,模具成本降低18%。
精冲6mm以下厚铜材,冲头失效往往不是硬度不足,而是韧性短板。誉辉DC53模具钢凭借均衡的强韧性配合,为厚铜精冲提供了更可靠、更经济的解决方案。35%的寿命提升并非偶然,而是材料冶金质量与热处理工艺协同优化的必然结果。若您也面临类似精冲难题,不妨从模具钢升级入手,或许能收获意想不到的效益。
如若转载,请注明出处:http://www.fushite-mold.com/product/66.html
更新时间:2026-10-28 14:42:19