精冲模 精密冲裁技术的核心装备
一、什么是精冲模?
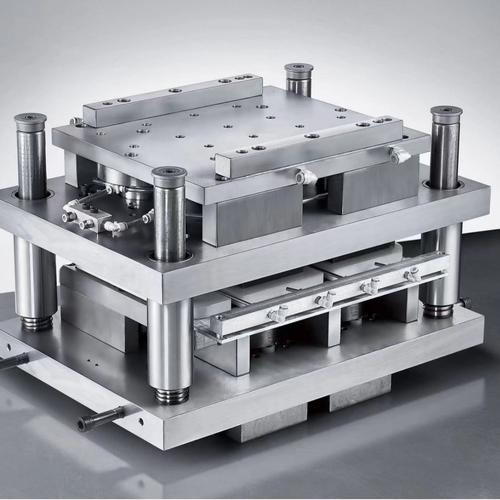
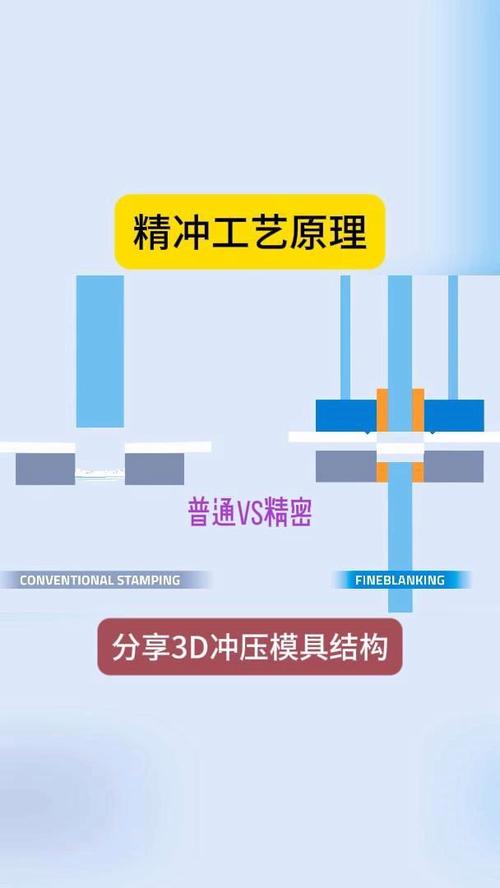
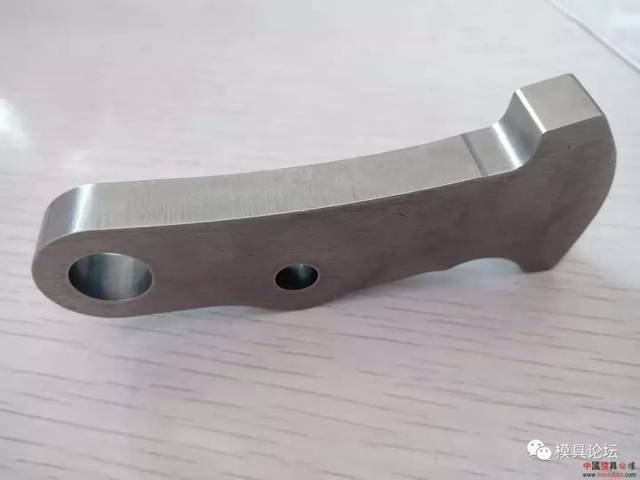
精冲模(精密冲裁模具)是精密冲裁工艺的核心工装,用于在专用精冲压力机上通过一次冲压行程,从板料上获得高精度、高光洁度、带完整光洁剪切面的复杂轮廓零件。与普通冲裁模不同,精冲模通过特殊的结构设计,使材料在冲裁过程中处于三向压应力状态,从而抑制裂纹的萌生与扩展,实现“无塌角、无断裂带、无毛刺”的优质剪切面。
二、精冲模的典型结构
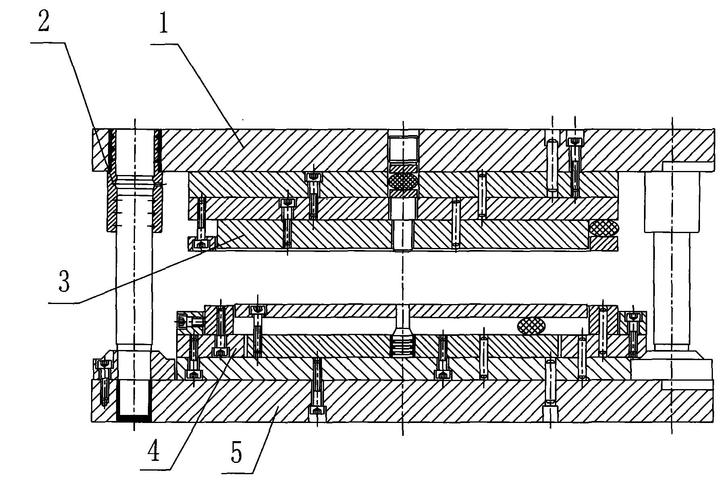
- 模架系统:通常采用四导柱滚珠模架或滑动模架,保证上模与下模的精确导向,导向精度可达0.005mm以内。
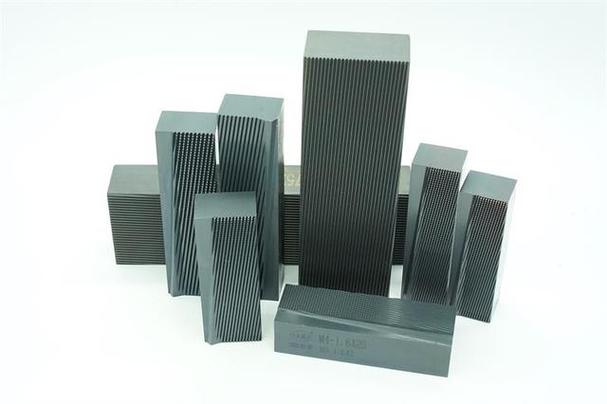
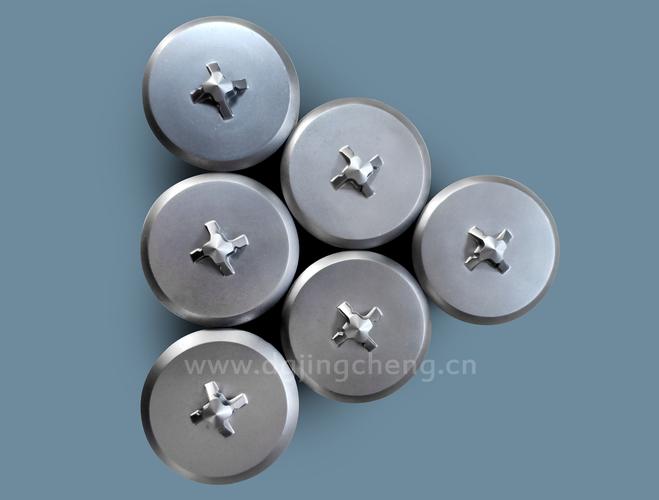
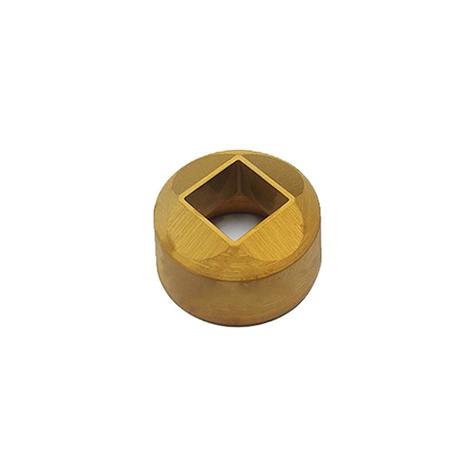
- 工作部件:包括凸模、凹模和反压板(顶杆)。凸凹模间隙极小(约为料厚的0.5%~1%),刃口锋利。
- 压边与反压系统:通过V形齿圈压边圈和反压顶杆,在冲裁区周围施加高压,使材料处于三向压应力状态。
- 卸料与顶出机构:完成冲裁后,将零件和废料分别卸出,确保自动化生产。
- 安全与监测装置:如压力传感器、位移传感器,实时监控冲裁力与行程,保护模具。
三、精冲模的关键技术要点
- 间隙控制:单侧间隙通常为料厚的0.5%~1%,远小于普通冲裁(5%~10%)。间隙过大导致撕裂,过小则加剧磨损。
- 刃口处理:凸凹模刃口需经过精密磨削、抛光甚至涂层(如TiN、TiCN),以提高耐磨性和寿命。
- 压边与反压力:压边力一般为冲裁力的30%~60%,反压力为10%~30%,具体需根据材料性能和零件形状优化。
- 材料选择:凸模多采用高钒高速钢(如ASP23、M2)或硬质合金,凹模常用高铬工具钢(如Cr12MoV)或粉末冶金钢。
- 冷却与润滑:精冲过程中摩擦剧烈,需使用专用精冲油进行润滑和冷却,防止模具过热和工件表面损伤。
四、精冲模的应用领域
精冲模广泛应用于以下行业:
- 汽车工业:变速箱拨叉、安全带锁扣、刹车片背板、链轮等。
- 电子电器:连接器、电机定转子、传感器零件。
- 医疗器械:手术器械零件、植入物组件。
- 航空航天:精密结构件、紧固件。
- 五金工具:锁具零件、精密齿轮。
五、精冲模的发展趋势
随着制造业向高精度、高效率、低成本方向发展,精冲模技术呈现以下趋势:
- CAD/CAE/CAM一体化:利用数值模拟优化模具结构和工艺参数,缩短开发周期。
- 高强度材料与涂层技术:采用粉末冶金高速钢、纳米涂层,提升模具寿命。
- 多工位级进精冲模:将多个精冲工序集成在一套模具内,实现连续自动化生产。
- 智能化模具:集成传感器和控制系统,实时监测模具状态,实现预测性维护。
- 微精冲与厚板精冲:向微型零件(料厚<0.1mm)和厚板(料厚>10mm)两个极端拓展。
精冲模是精密冲裁技术的灵魂。其设计水平与制造精度直接决定了精冲零件的质量与生产效率。随着新材料、新工艺与智能制造的深度融合,精冲模将继续推动精密制造迈向更高水平。
如若转载,请注明出处:http://www.fushite-mold.com/product/31.html
更新时间:2026-09-13 21:47:54